Производство алюминиевых профилей и организация оптовых поставок
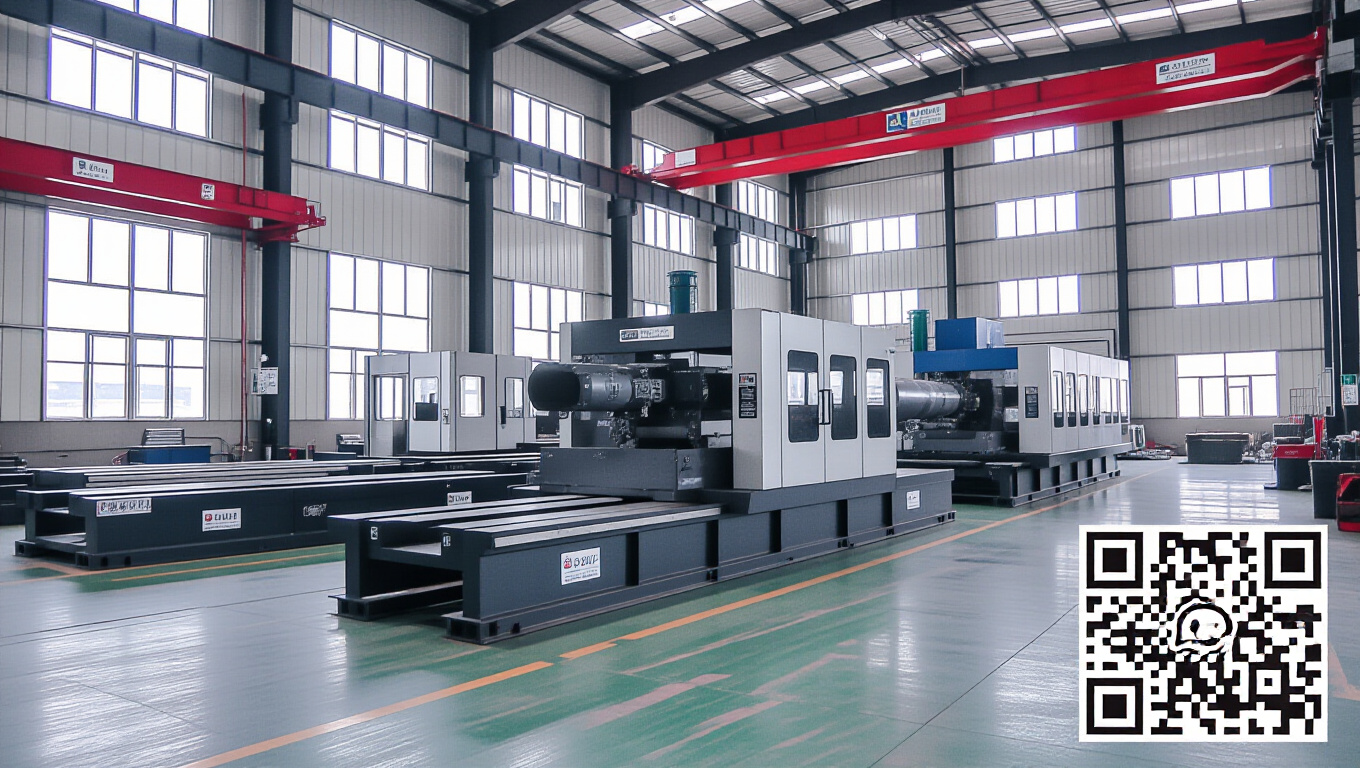
Производственный цикл экструдирования алюминиевых профилей
Производственный цикл начинается с подготовки заготовок и выбора состава сплава, который задает базовые свойства итогового профиля. В процессе обработки применяются экструдеры с различной мощностью и диаметром пресс-колонны, что обеспечивает необходимый потокматериал. Важным элементом является формовочная матрица, которая задает геометрию профиля и степень повторяемости его поперечного сечения на сайте завода.
После прохождения через матрицу заготовка начинает движение по линии охлаждения, где контролируемые температуры снижают температуру изделия до эксплуатационных значений. Затем следует резка на заданную длину, окончательная обработка кромок и измерение основных параметров. В процессе контроля учитываются допуски по геометрическим размерам, отклонения по площади поперечного сечения и присутствие дефектов поверхности.
- Этап подготовки заготовок
- Процесс экструзии и формование
- Охлаждение и резка
- Контроль параметров и финальная доводка
- Складирование и подготовка к отгрузке
| Параметр | Значение/Границы |
|---|---|
| Плотность алюминия | приблизительно 2,70 г/см³ |
| Диапазон сплавов для 6xxx выше | магний и кремний в составе |
| Температура экструдирования | примерно 450–520 °C |
| Длина заготовки | до 900 мм и более в зависимости от линии |
Виды и характеристики алюминиевых профилей
Геометрия профилей и выбор по применению
Геометрия профиля определяется задачей и нагрузками, которым он подлежит. Прямоугольные, квадратные и сложносеченные поперечные сечения применяются в конструкциях, где важны жесткость и способность выдерживать распределенные нагрузки. У цилиндрических и угловых профилей часто выше сопротивление к локальным деформациям, что полезно в машиностроительных узлах.
Свойства материалов и зависимость от сплава и термической обработки
Свойства зависят от типа сплава и термической обработки. Сплавы серии 6xxx характеризуются хорошей свариваемостью и длинной пластической деформацией, что сочетается с умеренной твердостью. Тепловая обработка T6 повышает прочность за счет рассеяния фаз и миграции растворимых элементов, сохраняя пластичность для дальнейшей обработки на участке сборки.
Обеспечение качества и соответствие стандартам
Методы контроля и тестирования
Контроль начинается с визуального осмотра поверхности и оценки зазоров между элементами. Далее проводятся измерения геометрических параметров и контроль длины. Контрольные испытания включают тесты на прочность и твердость, а также проверку соответствия допускам по площади сечения и симметрии формы. Результаты сравниваются с требованиями нормативной документации.
«Качество продукции определяется соответствием установленным стандартам и характеристикам материала во время производственного цикла»
Сертификаты и регламентированные требования
Ключевые регламентирующие документы охватывают технические требования к профилям и методам испытаний. В рамках системы менеджмента качества могут применяться международные и национальные стандарты, отражающие требования к идентификации, прослеживаемости и устойчивости материалов к атмосферным воздействиям. Сертификаты соответствия подтверждают, что изделия соответствуют установленным параметрам.
Логистика и оптовые поставки
Организация цепи поставок и сроки отгрузки
Цепь поставок включает производство на предприятиях, складирование и дистрибьюторскую сеть. В логистической схеме используются складские узлы и транспортные схемы, позволяющие обеспечить своевременную отгрузку в больших объёмах. Время поставки зависит от наличия сырья на складах, удаленности потребителя и загруженности транспортных узлов.
Условия сотрудничества с дистрибьюторами
Условия сотрудничества включают договоренности по объемам поставок, графикам отгрузок и требованиям к документации. В рамках оптовых закупок внимание уделяется хранению продукции, режимам контроля качества на этапе отгрузки и возможности быстрой замены дефектных партий. Опыт взаимодействия строится на прозрачной схеме документооборота и сопроводительных данных.